
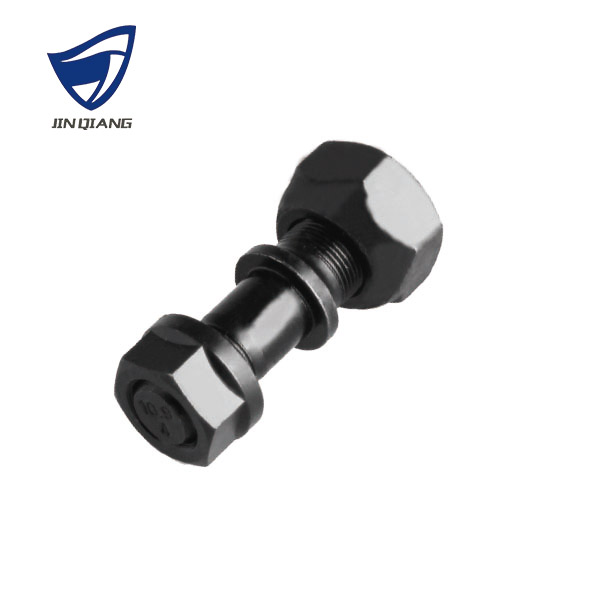
Deskripsyon sa produkto
Ang mga hub bolt kay mga high-strength bolt nga nagkonektar sa mga sakyanan ngadto sa mga ligid. Ang lokasyon sa koneksyon mao ang hub unit bearing sa ligid! Kasagaran, ang class 10.9 gigamit para sa mga mini-medium nga sakyanan, ang class 12.9 gigamit para sa mga dagkong sakyanan! Ang istruktura sa hub bolt kasagaran usa ka knurled key file ug usa ka threaded file! Ug usa ka hat head! Kadaghanan sa mga T-shaped head wheel bolt kay labaw sa 8.8 grade, nga nagdala sa dako nga torsion connection tali sa ligid sa sakyanan ug sa ehe! Kadaghanan sa mga double-headed wheel bolt kay labaw sa grade 4.8, nga nagdala sa mas gaan nga torsion connection tali sa outer wheel hub shell ug sa ligid.
Mga bentaha sa mga bolt sa wheel hub
1. Estrikto nga produksiyon: gamita ang hilaw nga materyales nga nakab-ot ang mga nasudnong sumbanan, ug estrikto nga gihimo subay sa mga sumbanan sa panginahanglan sa industriya
2. Maayo kaayo nga performance: daghang tuig nga kasinatian sa industriya, ang nawong sa produkto hamis, walay burrs, ug ang kusog parehas
3. Klaro ang hilo: klaro ang hilo sa produkto, hapsay ang mga ngipon sa tornilyo, ug dili dali madakin-as sa paggamit
Ang among sukdanan sa kalidad sa Hub bolt
10.9 nga bolt sa hub
| katig-a | 36-38HRC |
| kusog sa pag-igting | ≥ 1140MPa |
| Kinatas-ang Tensile Load | ≥ 346000N |
| Komposisyon sa Kemikal | C:0.37-0.44 Si:0.17-0.37 Mn:0.50-0.80 Cr:0.80-1.10 |
12.9 nga bolt sa hub
| katig-a | 39-42HRC |
| kusog sa pag-igting | ≥ 1320MPa |
| Kinatas-ang Tensile Load | ≥406000N |
| Komposisyon sa Kemikal | C:0.32-0.40 Si:0.17-0.37 Mn:0.40-0.70 Cr:0.15-0.25 |
Pagporma og cold heading sa mga high-strength bolts
Kasagaran ang ulo sa bolt giporma pinaagi sa pagproseso sa plastik nga cold heading. Ang proseso sa pagporma sa cold heading naglakip sa pagputol ug pagporma, single-station single-click, double-click cold heading ug multi-station automatic cold heading. Ang usa ka automatic cold heading machine naghimo og mga proseso sa multi-station sama sa stamping, heading forging, extrusion ug diameter reduction sa daghang forming dies.
(1) Gamita ang semi-closed cutting tool sa pagputol sa blangko, ang pinakasayon nga paagi mao ang paggamit og sleeve type cutting tool.
(2) Atol sa pagbalhin sa mga mubo nga blangko gikan sa miaging estasyon ngadto sa sunod nga estasyon sa pagporma, ang mga pangkabit nga adunay komplikado nga mga istruktura giproseso aron mapaayo ang katukma sa mga piyesa.
(3) Ang matag estasyon sa pagporma kinahanglan nga adunay usa ka punch return device, ug ang die kinahanglan nga adunay usa ka sleeve-type ejector device.
(4) Ang istruktura sa pangunang slider guide rail ug mga sangkap sa proseso makasiguro sa katukma sa pagposisyon sa punch ug die atol sa epektibo nga panahon sa paggamit.
(5) Kinahanglan nga i-install ang terminal limit switch sa baffle nga nagkontrol sa pagpili sa materyal, ug kinahanglan nga hatagan og pagtagad ang pagkontrol sa kusog nga nag-upset.
Mga Kanunayng Pangutana
P1: Unsa ang kolor sa nawong?
Itom nga phosphating, abohon nga phosphating, Dacromet, electroplating, ug uban pa.
Q2: Unsa ang tinuig nga kapasidad sa produksiyon sa pabrika?
Mga usa ka milyon nga piraso sa mga bolt.
Q3. Unsa ang imong lead time?
45-50 ka adlaw sa kinatibuk-an. O palihug kontaka kami alang sa piho nga oras sa paghatud.
Q4. Gidawat ba nimo ang order sa OEM?
Oo, gidawat namo ang serbisyo sa OEM para sa mga Kustomer.
Q5. Unsa ang imong mga termino sa paghatud?
Mahimo natong dawaton ang FOB, CIF, EXW, C UG F.
Q6. Unsa ang termino sa pagbayad?
30% nga deposito daan, 70% nga balanse sa dili pa ipadala.
Mga kategorya sa produkto
-
10.9 truck stud bolt ug nut factory nga pakyawan
-

Hyundai HD65/HD72 Bolt sa Pag-istud sa Ligid M18*1.5*65mm ...
-
Presyo sa Pabrika sa mga piyesa sa Heavy Duty nga Truck, Bolts, Nuts...
-

Sikat nga kusog nga Class 10.9 T-bolt M20x2x130/14...
-
Mack Hub Bolt 4.5 pulgada 122mm nga pakyawan sa pabrika
-

Bolt sa Ligid sa Trak sa Europa Para sa BAG-ONG BENZ M22*1.5*...